Flow und Pressure Advance in OrcaSlicer kalibrieren
Raue Oberseiten, Lücken zwischen Linien und runde Ecken sind oft kein Druckerfehler, sondern eine Frage der Kalibrierung. Mit den eingebauten Tests in OrcaSlicer stellst du Fluss und Pressure Advance für jedes Filament ein.
Jedes Filament fließt etwas anders: Eine Spule PETG braucht mehr Material als die nächste, Silk-PLA weniger. Wer mit Standardwerten druckt, bekommt häufig raue oder überfüllte Oberseiten, kleine Lücken zwischen den Bahnen oder Ecken, die ausbeulen. OrcaSlicer hat Testdrucke für die wichtigsten Werte eingebaut. In dieser Anleitung kalibrierst du die Flussrate und Pressure Advance.
Du brauchst: OrcaSlicer, einen eingerichteten Drucker mit sauberer erster Schicht und die Spule, die du kalibrieren willst. Zeitaufwand: etwa 45 Minuten pro Filament.
Vorbereitung
- Wähle oben links deinen Drucker und das Filamentprofil, das du kalibrieren willst.
- Speichere eine Kopie des Filamentprofils mit eindeutigem Namen, etwa „PETG Marke X schwarz“. Die Ergebnisse gehören zur Spule, nicht zum Drucker.
- Trockne das Filament, wenn es länger offen lag. Feuchtes Filament verfälscht alle Tests.
Alle Tests findest du im Menü Kalibrierung in der oberen Leiste.
Schritt 1: Flussrate, Durchgang 1
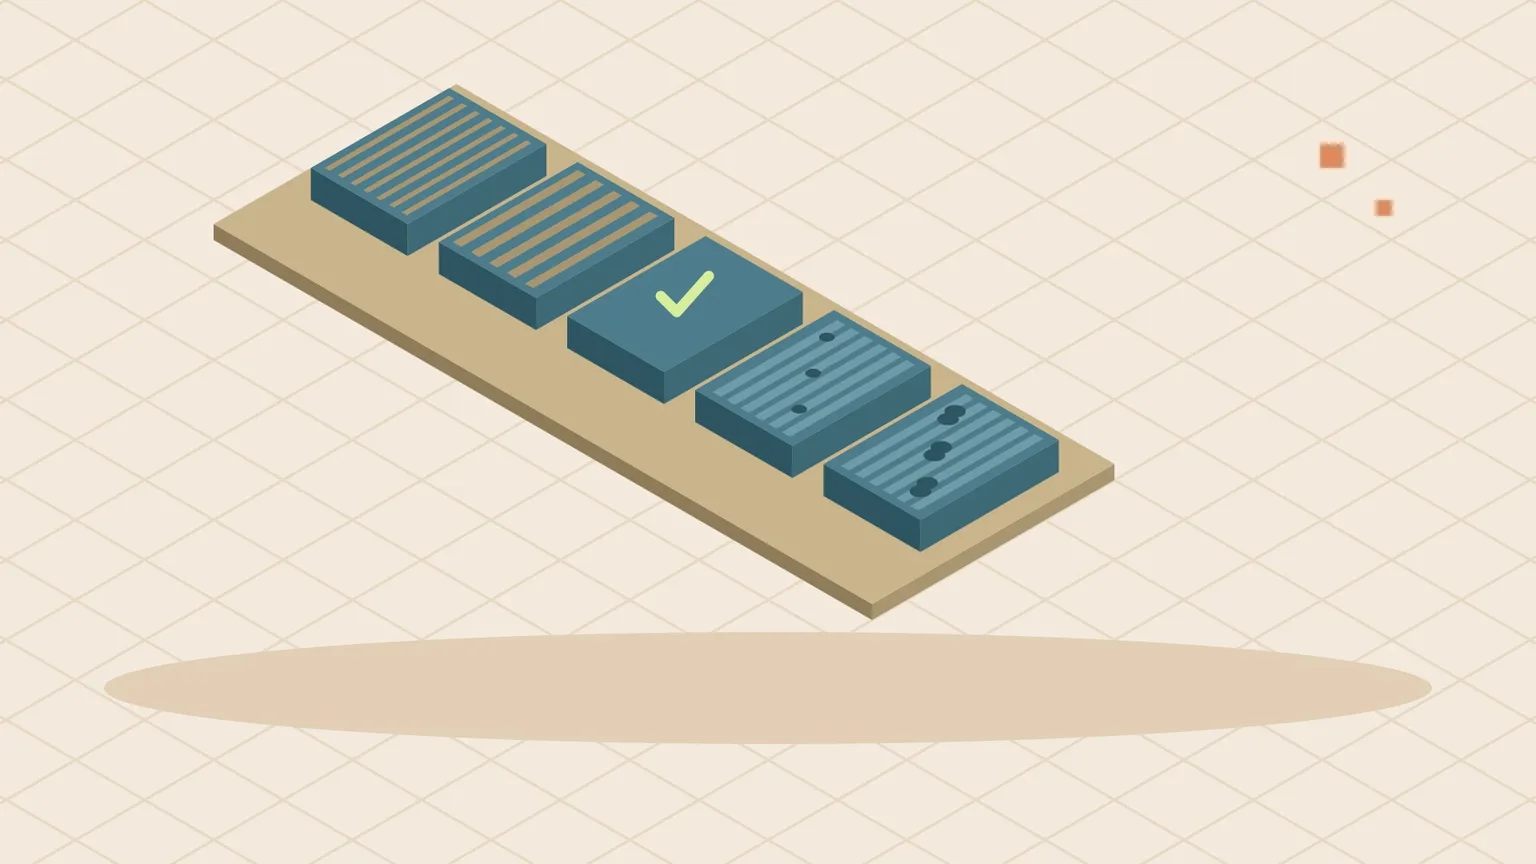
Wähle Kalibrierung → Flussrate → Durchgang 1. OrcaSlicer legt eine Platte mit mehreren Blöcken an, jeder mit einer anderen Abweichung von der aktuellen Flussrate. Drucke sie und lass sie abkühlen.
Sieh dir die Oberseiten im schrägen Licht an und fahre mit dem Finger darüber. Gesucht ist der Block mit der glattesten Oberfläche: ohne Lücken zwischen den Linien (zu wenig Material) und ohne Wülste oder raue Stellen (zu viel). Die aufgedruckte Zahl ist die Abweichung, zum Beispiel -5.
Neue Flussrate berechnen:
neue Flussrate = alte Flussrate × (100 + Abweichung) / 100Beispiel: alte Flussrate 0,98, bester Block -5. Dann ist die neue Flussrate 0,98 × 95 / 100 = 0,931. Trag den Wert im Filamentprofil unter Filament → Flussverhältnis ein und speichere das Profil.
Schritt 2: Flussrate, Durchgang 2
Durchgang 2 testet feinere Abstufungen rund um den neuen Wert. Wähle Kalibrierung → Flussrate → Durchgang 2, drucke, suche wieder den glattesten Block und rechne mit derselben Formel. Danach ist die Flussrate für diese Spule eingestellt.
Schritt 3: Pressure Advance
Wenn der Druckkopf beschleunigt oder abbremst, reagiert der Druck in der Düse verzögert. An Ecken kommt dadurch zu viel Material (ausgebeulte Ecken), nach Ecken zu wenig. Pressure Advance (bei Marlin Linear Advance) gleicht das aus, indem es den Extruder vorausschauend steuert.
Wähle Kalibrierung → Pressure Advance. Es gibt drei Testarten: Linie, Muster und Turm. Am anschaulichsten ist das Muster: viele ineinander verschachtelte Winkel, jeder mit einem anderen PA-Wert. Als Bereich passen für Direktextruder Werte von 0 bis 0,1 in Schritten von 0,005, für Bowden-Drucker 0 bis 1 in Schritten von 0,05.
Gesucht ist der Winkel mit der schärfsten Ecke und gleichmäßig dicken Linien, ohne Ausbeulung an der Spitze und ohne Lücke direkt dahinter. Die Zahl daneben ist dein Wert.
Schritt 4: Wert speichern
Am einfachsten speicherst du den Wert im Filamentprofil: Filament → Pressure Advance aktivieren anhaken und den Wert eintragen. OrcaSlicer schreibt ihn dann zu Beginn jedes Drucks in den G-Code, und jede Spule bekommt automatisch ihren eigenen Wert.
Alternativ legst du einen festen Wert in der Firmware ab.
Klipper, in der printer.cfg im Abschnitt [extruder]:
[extruder]
pressure_advance: 0.045
Zum schnellen Ausprobieren ohne Neustart in der Konsole:
SET_PRESSURE_ADVANCE ADVANCE=0.045Marlin mit aktiviertem Linear Advance, im Start-G-Code oder per Terminal (mit M500 dauerhaft speichern, falls EEPROM aktiv):
M900 K0.045
M500
Bambu-Lab-Drucker kalibrieren diesen Wert als „Flussdynamik“ auf Wunsch selbst vor dem Druck. Die manuelle Kalibrierung lohnt sich dort vor allem für Filamente, bei denen die Automatik danebenliegt.
Wann neu kalibrieren?
- bei jeder neuen Filamentsorte oder Marke
- nach einem Wechsel von Düse oder Hotend
- wenn du den Extruder umbaust oder neue Zahnräder einsetzt
- bei einer neuen Spule derselben Sorte nur, wenn die Oberflächen plötzlich schlechter aussehen
Notiere dir die Werte auf einem Etikett an der Spule oder im Profilnamen. So weißt du auch nach Monaten noch, welches Profil zu welcher Spule gehört.
- Erst Temperatur und erste Schicht, dann Fluss, dann Pressure Advance
- Flussrate in zwei Durchgängen: glatteste Oberseite suchen und umrechnen
- Pressure Advance mit dem Muster-Test: schärfste Ecke gewinnt
- Werte im Filamentprofil speichern, nicht nur in der Firmware
- Bei neuer Filamentsorte und nach Hardware-Änderungen neu kalibrieren
Zeig deine Testdrucke in der Community. Gerade bei Pressure Advance helfen andere Augen oft, die beste Ecke zu finden.
- OrcaSlicer Wiki: Calibration – github.com/SoftFever/OrcaSlicer/wiki/Calibration
- Klipper Dokumentation: Pressure Advance – klipper3d.org/Pressure_Advance.html
- Marlin: Linear Advance – marlinfw.org/docs/features/lin_advance.html
Kommentare
Noch keine Kommentare. Was meinst du dazu?
Mitreden? Melde dich an, um zu kommentieren.