Filament-Ratgeber: PLA, PETG, ASA, TPU und Co. im Vergleich
Welches Material für welches Teil? Wir erklären die gängigen Filamente, ihre Temperaturen und Eigenheiten und warum feuchtes Filament so viele Druckprobleme verursacht.
Der Drucker steht, die erste Schicht sitzt, und dann stehst du vor dem Regal mit Filament: PLA, PLA+, Silk-PLA, PETG, ASA, ABS, TPU, PA-CF. Jedes Material hat eigene Temperaturen, eigene Stärken und eigene Macken. Dieser Ratgeber erklärt die wichtigsten Sorten, sagt dir, wann sich ein Wechsel lohnt, und zeigt, wie du dein Filament lagerst, damit es lange druckbar bleibt.
Die gängigen Materialien auf einen Blick
| Material | Düse | Druckbett | Gehäuse nötig | wird weich ab | gut für |
|---|---|---|---|---|---|
| PLA | 190–220 °C | 50–60 °C | nein | ca. 55 °C | Prototypen, Deko, Figuren, Halter für drinnen |
| PETG | 220–250 °C | 70–85 °C | nein | ca. 75 °C | Funktionsteile, Halterungen, Teile für Küche und Bad |
| ABS | 240–260 °C | 90–110 °C | ja | ca. 100 °C | hitzefeste Teile, Gehäuse, Teile zum Schleifen |
| ASA | 240–260 °C | 90–110 °C | ja | ca. 100 °C | alles für draußen: Balkon, Garten, Auto |
| TPU | 210–240 °C | 30–60 °C | nein | – | flexible Teile: Puffer, Dichtungen, Handyhüllen |
| PA (Nylon) | 250–290 °C | 70–90 °C | empfohlen | ca. 80–180 °C je nach Sorte | Zahnräder, Gleitteile, sehr zähe Bauteile |
Die Temperaturen sind Richtwerte. Maßgeblich ist das, was auf der Spule steht, und für die Feinabstimmung ein Temperaturturm. Die Spalte „wird weich ab“ beschreibt grob die Glasübergangstemperatur: Darüber verliert das Teil seine Form, wenn es belastet wird.
PLA: der Standard zum Anfangen
PLA ist das Material, mit dem fast alle beginnen, und für viele Teile bleibt es die beste Wahl. Es druckt bei niedriger Temperatur, verzieht sich kaum, riecht fast nicht und gibt es in jeder denkbaren Farbe. Die Teile sind steif und maßhaltig, Überhänge und Brücken gelingen leicht.
Die Schwäche ist die Wärme. Schon ab etwa 55 °C wird PLA weich. Ein Handyhalter hinter der Windschutzscheibe ist nach dem ersten sonnigen Tag krumm, eine Halterung in der Nähe der Heizung kann sich langsam verbiegen. Außerdem ist PLA eher spröde: Es bricht, statt nachzugeben.
Bei den Varianten lohnt ein zweiter Blick:
- PLA+ oder PLA Pro ist meist etwas zäher und schlagfester. Was genau drin ist, verrät der Hersteller selten, die Qualität schwankt deshalb stärker.
- Matte PLA versteckt Schichtlinien sehr gut und ist ideal für Deko und Figuren, aber etwas weniger fest.
- Silk-PLA glänzt metallisch, ist dafür spröder und haftet schlechter zwischen den Schichten. Für Funktionsteile eignet es sich nicht.
- PLA mit Holz-, Glitzer- oder Metallpartikeln sieht besonders aus, kann aber eine Messingdüse abnutzen oder verstopfen. Mehr dazu weiter unten.
PETG: robust und alltagstauglich
PETG ist der naheliegende nächste Schritt. Es hält mehr Wärme aus, ist zäher und biegt sich eher, als dass es bricht. Gegen Wasser und viele Haushaltsreiniger ist es unempfindlich. Für Halterungen, Clips, Gehäuse und alles, was im Alltag benutzt wird, ist PETG oft die bessere Wahl als PLA.
Beim Drucken hat PETG zwei Eigenheiten. Erstens zieht es gerne Fäden, weil es lange zähflüssig bleibt. Etwas weniger Temperatur, ein sauber eingestellter Rückzug und trockenes Filament helfen. Zweitens haftet es auf glatten PEI-Platten manchmal so stark, dass beim Lösen ein Stück der Beschichtung mitkommt. Eine dünne Schicht Klebestift wirkt hier nicht als Kleber, sondern als Trennmittel. Auf strukturierten PEI-Platten tritt das Problem kaum auf.
Den Lüfter stellst du bei PETG niedriger ein als bei PLA, sonst haften die Schichten schlechter aneinander.
ABS und ASA: wenn es heiß wird oder draußen
ABS ist der Kunststoff, aus dem auch Legosteine bestehen. Er hält Temperaturen um 100 °C aus, lässt sich gut schleifen und mit Aceton glätten. ASA ist chemisch eng verwandt, kommt aber zusätzlich mit UV-Licht klar. Für alles, was draußen in der Sonne liegt, ist ASA deshalb die bessere Wahl, ABS vergilbt und wird mit der Zeit spröde.
Beide Materialien schrumpfen beim Abkühlen deutlich. In einem offenen Drucker lösen sich große Teile an den Ecken vom Bett (Warping) oder reißen zwischen den Schichten. Ein geschlossenes Gehäuse, in dem die Luft warm bleibt, ist praktisch Pflicht. Den Bauteillüfter stellst du sehr niedrig oder ganz ab.
TPU: flexibel und fast unzerstörbar
TPU ist ein gummiartiges Filament. Wie weich es ist, gibt die Shore-Härte an: 95A ist fest wie eine Schuhsohle und lässt sich noch gut drucken, 85A und darunter ist deutlich weicher und schwieriger. Typische Teile sind Stoßdämpfer, Füße für Geräte, Dichtungen, Kabelschutz und Handyhüllen.
Weil sich das Filament im Extruder zusammenschieben kann, druckst du TPU langsam. Mit einem Direktextruder, bei dem der Antrieb direkt über der Düse sitzt, funktioniert 95A meist problemlos. Bei Bowden-Druckern mit langem Schlauch wird es schwierig. Manche Mehrfarbsysteme und automatische Spulenwechsler vertragen TPU nicht, dann führst du die Spule von außen zu. Schau vorher in der Anleitung deines Druckers nach.
Technische Filamente: Nylon, PC und Kohlefaser
Für Zahnräder, Scharniere und stark beanspruchte Teile gibt es Nylon (PA), Polycarbonat (PC) und Mischungen mit Kohle- oder Glasfasern (zum Beispiel PA-CF oder PETG-CF). Faserverstärkte Materialien sind sehr steif, maßhaltig und haben eine matte, edle Oberfläche.
Diese Materialien brauchen hohe Temperaturen, meist ein Gehäuse und vor allem trockenes Filament: Nylon nimmt Feuchtigkeit aus der Luft innerhalb weniger Stunden auf. Für den Einstieg sind sie nicht nötig. Wenn du an die Grenzen von PETG und ASA stößt, lohnt sich der Blick.
Feuchtigkeit: der unterschätzte Fehler
Fast alle Filamente ziehen Wasser aus der Luft, manche mehr, manche weniger. In der Düse verdampft das Wasser schlagartig. Typische Anzeichen sind:
- Knacken oder leises Ploppen während des Drucks
- viele feine Fäden, obwohl die Einstellungen stimmen
- raue, blasige oder matte Stellen auf eigentlich glänzendem Material
- schlechte Haftung zwischen den Schichten, Teile brechen leichter
Bevor du stundenlang am Slicer drehst, trockne das Filament. Ein Filamenttrockner oder ein Dörrgerät mit Spulenaufsatz reicht. Den Backofen solltest du nur nutzen, wenn er niedrige Temperaturen zuverlässig hält, viele Öfen schwanken stark und lassen die Spule anschmelzen.
| Material | Temperatur | Dauer |
|---|---|---|
| PLA | 45–50 °C | 4–6 Stunden |
| PETG | 60–65 °C | 4–6 Stunden |
| ABS, ASA | 70–80 °C | 4–6 Stunden |
| TPU | 50–55 °C | 6–8 Stunden |
| PA, PA-CF | 70–80 °C | 8–12 Stunden |
Achte auf die Spule: Pappspulen und manche Kunststoffspulen verformen sich bei hohen Temperaturen. Die Angabe des Herstellers geht vor.
Richtig lagern
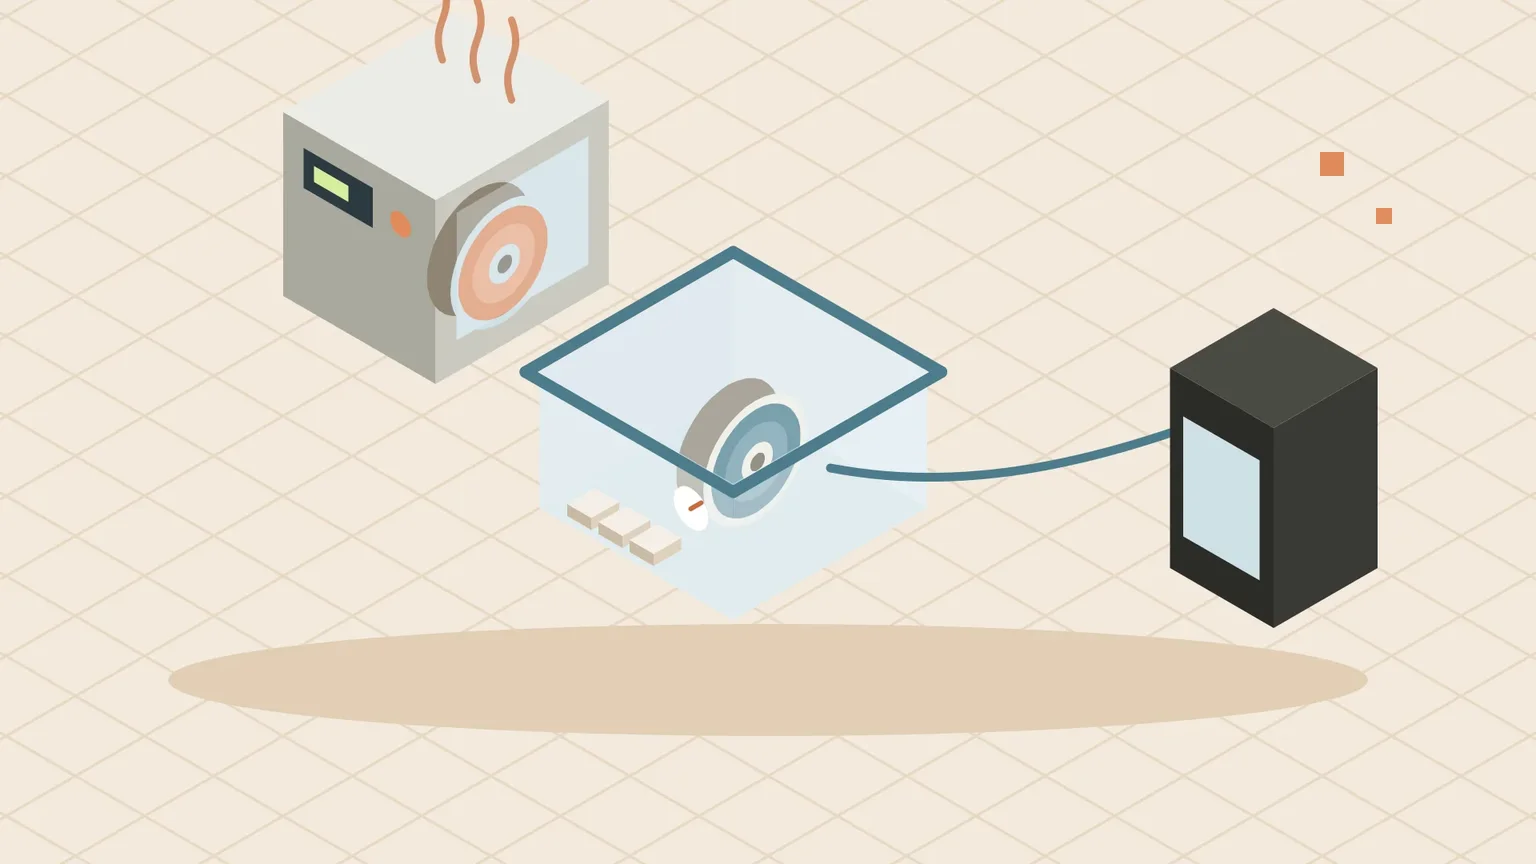
Nach dem Trocknen soll das Filament trocken bleiben. Bewährt haben sich luftdichte Boxen oder Vakuumbeutel mit Silikagel. Ein kleines Hygrometer in der Box zeigt dir, ob das Trockenmittel noch arbeitet: Unter 20 % relativer Luftfeuchtigkeit ist alles gut, steigt der Wert über 30 %, trocknest du das Silikagel im Ofen oder tauschst es aus. Silikagel mit Farbumschlag zeigt das auch ohne Messgerät.
Für lange Drucke mit empfindlichem Material lohnt sich eine Box mit Durchführung, aus der das Filament direkt zum Drucker läuft.
Worauf du beim Kauf achten solltest
- Durchmesser und Toleranz: Fast alle aktuellen Drucker nutzen 1,75 mm. Gute Hersteller geben eine Toleranz von ±0,02 bis ±0,03 mm an.
- Spulengewicht: Standard ist 1 kg. Für seltene Farben reichen kleinere Spulen, für Grundfarben sparen 2- oder 3-kg-Spulen Geld, passen aber nicht in jede Halterung oder jedes Mehrfarbsystem.
- Spule: Pappspulen sparen Plastik, können aber in Mehrfarbsystemen Abrieb verursachen. Manche Hersteller bieten Nachfüllrollen ohne Spule für eine wiederverwendbare Spule an.
- Profile: Viele Hersteller liefern fertige Slicer-Profile. Das spart Zeit, ersetzt aber keinen eigenen Temperaturtest.
- Wickelung: Sauber gewickelte Spulen verheddern sich nicht. Billiges Filament mit Knoten kann einen langen Druck ruinieren.
Markenfilament ist nicht automatisch besser, aber gleichmäßiger. Wenn du eine Sorte gefunden hast, die zuverlässig druckt, bleib dabei und teste Neues mit einer einzelnen Spule.
Welches Filament nutzt du am häufigsten?
- PLA für Deko, Figuren und Teile für drinnen
- PETG für Funktionsteile, die etwas Wärme und Belastung aushalten
- ASA für alles, was draußen in der Sonne liegt, mit Gehäuse und guter Lüftung
- TPU für flexible Teile, langsam und am besten mit Direktextruder
- Fasern und Glitzer nur mit gehärteter Düse
- Bei Fäden, Knacken und schlechter Haftung zuerst das Filament trocknen
Welches Material hat dich überrascht, im Guten oder im Schlechten? Zeig deine Drucke in der Community oder frag nach, wenn ein Filament einfach nicht will.
- Prusa Knowledge Base: Material Guide – help.prusa3d.com/materials
- Bambu Lab Wiki: Filament-Trocknung – wiki.bambulab.com/en/general/filament-drying-recommendations
Kommentare
Noch keine Kommentare. Was meinst du dazu?
Mitreden? Melde dich an, um zu kommentieren.